


単軸スクリューのプラスチック押出成形では、バレル ヒーターは定常状態の生産中のポリマー溶融の主な供給源ではありません。-ポリマーを溶融して温度を上昇させる熱エネルギーのほとんどは、機械的駆動力がポリマー自体の内部で熱に変換される剪断加熱から生じます。この原理は光ファイバー ケーブルのジャケットの押出成形に直接当てはまり、精密な溶融温度制御によって完成したケーブルの寸法精度、表面仕上げ、長期信頼性が決まります。-
この記事では、単軸スクリュー押出機でせん断加熱がどのように機能するか、バレル ヒーターの設定だけでは溶融温度を制御できない理由、およびこれらの要因が単軸スクリュー押出機で使用される PE および LSZH ジャケットの品質にどのように影響するかについて説明します。{0}光ファイバーケーブルの製造.
単軸スクリュー押出機でバレル ヒーターはどのような役割を果たしますか?{0}
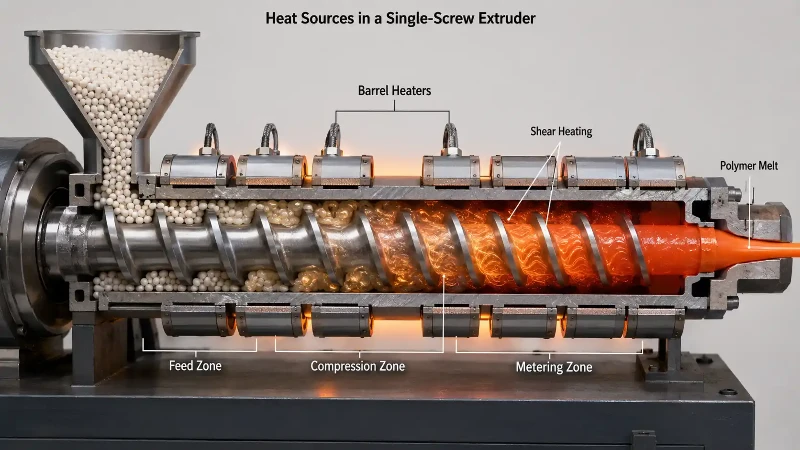
バレルヒーターは 3 つの主な機能を果たします。まず、コールドスタート後にバレル内に残ったポリマーを溶かし、機械を動作温度にします。第 2 に、スタートアップから安定した生産への移行中に初期の溶融プールの形成を支援します。第三に、オペレータは特定の処理要件に合わせてバレルに沿った温度プロファイルを微調整できます。たとえば、フィード ゾーンの温度を調整して固体の搬送を制御したり、ダイエンドの温度を上げて特定のクロスヘッド形状を通過する流れを改善したりできます。-
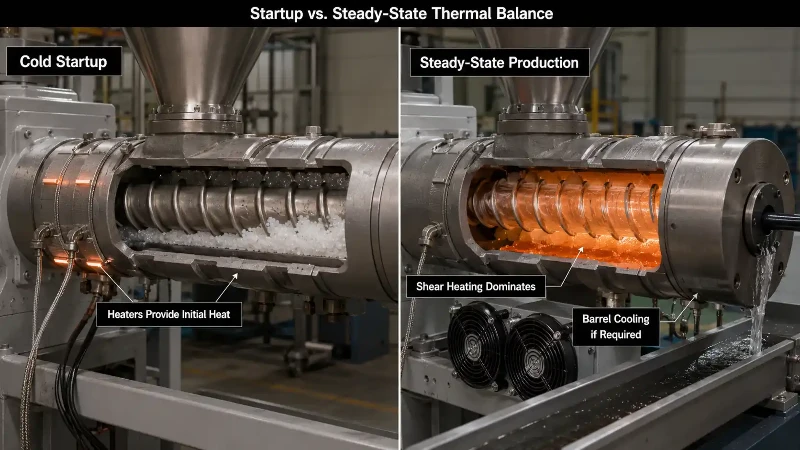
定常状態の生産が確立され、スクリューが目標速度で動作すると、多くの押出機のバレル ヒーターは、ポリマーに入る総エネルギーのほんの一部しか寄与しません。{0}}一部の構成では、スクリュードライブがすでに必要以上の熱を発生しているため、通常の動作中にヒーターが完全にオフになる場合があります。このような場合、バレル冷却ファンまたはウォーター ジャケットが作動して過剰な熱エネルギーを除去し、溶融物の過熱を防ぎます。
ポリマー押出におけるせん断加熱の仕組み
スクリューがバレル内で回転すると、スクリューフライトとバレル壁の間の狭いチャネルにポリマーが押し込まれます。ポリマーは粘性があるため、この動きに抵抗します。この抵抗を克服するには、駆動モーターからの機械的エネルギーが必要であり、そのエネルギーは粘性散逸と呼ばれるプロセスを通じてポリマー内で熱に変換されます。 Rauwendaal のようなポリマー加工の参考文献によると、ポリマー押出成形(Hanser、第 5 版) によれば、粘性散逸は、通常の生産速度で動作するほとんどの単軸スクリュー押出機の計量セクションにおける主要な熱源です。-
役立つ例え: 濃厚で粘性のある液体をパドルで急速にかき混ぜることを想像してください。かき混ぜる人はかなりの努力をしなければなりませんが、その努力は簡単に消えるものではありません。流体内で熱に変換されます。流体の粘度が高く、撹拌が速いほど、より多くの熱が発生します。押出機では、回転スクリューがパドル、ポリマーが粘性流体、駆動モーターからの機械エネルギーが熱エネルギーに変換される力となります。
これが、スクリュー速度を変更する方が、バレル ヒーターの設定値を調整するよりもはるかに速く、より顕著に溶融温度に影響を与える理由です。のせん断加熱に関する ScienceDirect リファレンスは、押出成形において、材料の可塑化と加熱に関与する熱エネルギーのほとんどは、バレル ヒーターからではなく、スクリューとバレルの間の相互作用によって発生する摩擦力と粘性力から生じることを確認しています。
バレルヒーターのワット密度: どれくらいの電力があれば十分ですか?
バレルの加熱能力は通常、バレルの外表面積の平方センチメートルあたりのワット数 (W/cm2) で指定されます。押出機の設計文献で一般的に引用されている値は、約 4.0 ~ 5.5 W/cm2 の範囲にあります。この数値は、ポリマーに到達する有効熱流束ではなく、ヒーター バンドの設置 (定格) 電力を指します。バレルに伝達される実際の熱エネルギーは、断熱損失、エアギャップ、ヒーターとバレル表面間の接触抵抗により低くなります。
設置されるワット密度の選択には、いくつかの要因が影響します。
- 望ましい起動時間: ワット密度が高いほど、バレルが冷えた状態からより速く加熱されます。
- バレル直径: 押出機が小さいほど、出力に比べてバレルの表面積が大きくなるため、総エネルギー入力に占めるヒーターの割合が比例して大きくなります。
- 断熱品質: 十分に断熱されたバレルはより多くの熱を保持し、設定値を維持するために必要なヒーター電力が少なくなります。-
- 周囲温度: 工場の低温環境では、バレル表面からの熱損失が増加します。
設置されるヒーターの電力には実際的な上限があります。ワット密度が高すぎると、バレル壁とスクリューチャネルの奥深くにあるポリマーとの間に急な温度勾配が生じる可能性があります。チャネルの中心の材料が適切な温度に達する前に、バレルに最も近い材料が過熱したり焦げたりする可能性があります。これは、ケーブル ジャケットの押出成形で使用される熱に敏感なポリマーに特に関係します。局所的な過熱により、変色、ゲルの形成、または難燃性添加剤の劣化が引き起こされる可能性があります。-低煙ゼロハロゲン (LSZH) 化合物.
ポリマー粘度およびメルトフローインデックスが溶融温度に与える影響
押出中に発生するせん断熱の量は、加工されるポリマーの粘度に直接依存します。樹脂の粘度が高いと、スクリュー チャネルを押し込むためにより多くの機械エネルギーが必要になり、そのエネルギーの多くが熱に変換されます。-
メルト フロー インデックス (MFI)、次に従って測定ASTM D1238、ポリマーの溶融粘度の標準化された簡素化された表示を提供します。 MFI 数値が低いほど、試験条件での分子量が高く、粘度が高いことを示します。 MFI が高いほど、粘度が低く、流れが容易であることを示します。
実際には、ケーブルの被覆に使用される 2 つのポリエチレン グレードを検討してください。同じスクリューを使用した同じ押出機での同一の加工条件下では、通常、MFI が 0.2 g/10 分の PE (高分子量、高粘度) の PE は、MFI が 2.0 g/10 分の PE (分子量が低く、粘度が低い) よりも高い溶融温度を生成します。樹脂の粘度が高いと、より多くの駆動トルクが必要となり、より多くの粘性散逸が発生します。-この比較は、両方のグレードが同じポリマーファミリーに属し、同じ標準温度および荷重で試験され、同様の分子量分布を有する場合に当てはまります。異なるポリマータイプ(PE と PVC または LSZH など)の MFI 値を比較する場合は、試験条件と MFI と実際の加工粘度の関係が異なるため、注意が必要です。
この粘度の違いが、ケーブルのシースの材質異なるスクリュー設計、バレル温度プロファイル、ドライブ出力定格が必要です。中密度 PE 用に最適化されたスクリューは、高粘度の LSZH コンパウンドではうまく機能しない可能性があります。-、その逆も同様です。
せん断減粘と溶融温度上昇に対するその影響
多くの熱可塑性ポリマーはせん断減粘を示し、せん断速度が増加すると見かけの粘度が低下します。この挙動はポリマーレオロジーで十分に文書化されており、ポリマー鎖の分子構造の特性です。せん断減粘性ポリマーを高速スクリュー速度で加工すると、材料がより激しく加工されるにつれて粘度が低下するため、せん断速度の増加により予想される粘性散逸の上昇が部分的に相殺されます。
顕著なせん断減粘を示さないポリマーは、せん断速度が高くても粘度が高いままであるため、スクリュー速度の増加に伴って溶融温度がより急激に上昇します。この違いは、バレル温度プロファイルを変更せずに生産量を上げるためにオペレーターがスクリュー速度を上げる必要がある場合があるケーブル ジャケットの押出成形において重要です。ジャケット コンパウンドが強力にせん断減粘しているかどうかを知ることは、溶融温度がどの程度変化するかを予測するのに役立ちます。-
スクリュー速度、比出力、および溶融温度
比生産量とは、スクリュー 1 回転ごとに押し出されるポリマーの質量を指します (多くの場合、kg/rev または g/rev で表されます)。これは、実際に溶融温度を制御するための最も重要なパラメータの 1 つです。所定のスクリュー速度で、より高い比出力をもたらすスクリュー形状により、ポリマーの各単位にさらされる総せん断仕事量が減り、バレル内の滞留時間が短縮され、その結果、溶融温度が低くなります。逆に、比出力が低いスクリューは、ポリマーをバレル内に長く保持し、より多くの累積せん断にさらされるため、より高い溶融温度が生成されます。
この関係は、長さ対直径(L/D)比(L/D)が高い押出機が低い生産速度で問題を引き起こす可能性がある理由も説明しています。{0}{1}バレルが長いほど、滞留時間が長くなり、せん断加熱が蓄積する機会が多くなります。押出機が設計生産量を大幅に下回って稼働すると、ポリマーがバレル内で長時間過ごされ、過剰な溶融温度、熱劣化、または溶融品質の低下を引き起こす可能性があります。重大度は、特定のスクリューの設計、処理されるポリマー、バレルの冷却能力によって異なります。
溶融温度を最小限に抑えるために作業するスクリュー設計者は、完全な溶融と適切な混合を達成する必要性に対して特定の出力のバランスを取る必要があります。滞留時間を極端に短縮すると、押出物中に未溶融粒子(「未溶融」または「ゲル」と呼ばれることもあります)が残る可能性があります。ケーブルジャケットの押出成形では、溶けていない粒子が表面の凹凸、シース壁の弱い部分、または局所的な厚さの変化を引き起こす可能性があります。方法の概要については、原材料の選択は加工と相互作用します最終的なケーブルの品質を決定するには、ネジとプロセスの適切なマッチングが不可欠です。
始動時と定常状態のバレル加熱-
起動と定常状態の動作の区別は、バレル ヒーターの機能を理解する上で重要です。{0}}
コールドスタート中、バレルヒーターが唯一の熱源となります。前回の運転でスクリューチャネル内に残ったポリマーを軟化させ、スクリューが安全に回転を開始できるように、バレル温度を十分に高く上げる必要があります。起動時の浸漬時間は、バレルの直径、ヒーター出力、断熱材、バレル内に残っているポリマーの種類、および目標処理温度によって異なります。ポリマーが十分に軟化する前にスクリューを始動しようとすると、駆動モーターに過負荷がかかったり、スクリューやバレルが損傷したりする可能性があります。
スクリューが回転し始め、押出機が目標出力に達すると、熱バランスが変化します。せん断加熱は急速に主要なエネルギー源になります。ポリマーとスクリューの組み合わせによって生成されるせん断熱の量に応じて、バレル ヒーターのデューティ サイクルが低下したり、完全に停止したりすることがあります。ヒーター電流またはデューティ サイクルを監視するオペレータは、これを診断指標として使用できます。定常状態の生産中にヒーターがフルパワーで動作している場合、スクリュー速度の低下、圧縮不足、バレル冷却の過剰、またはスクリュー設計と処理中のポリマーの不一致を示している可能性があります。-
一般的なバレル加熱の問題とその特定方法
バレル加熱とせん断加熱の関係を誤解すると、いくつかの実際的な問題が発生します。
すべてのゾーンにわたってバレル温度の設定が高すぎます。これにより、バレル壁付近のポリマー粘度が過度に低下する可能性があり、供給ゾーンで固体を搬送する際の摩擦グリップが弱まります。その結果、多くの場合、生産量の低下、サージ、または不均一な溶融圧力が発生します。ケーブルの押し出し成形では、これはジャケットの厚さのばらつきと同心度の低下につながります。
スクリュー速度を上げると溶融温度が上昇します。オペレーターは、バレルの設定値を一定に保つことで樹脂温度が一定に保たれることを期待する場合があります。実際には、スクリュー速度を上げると、バレル温度とは無関係にせん断発熱が増加します。バレル ヒーターの設定値が変更されていない場合でも、ダイまたはクロスヘッド アダプターで測定される溶融温度が大幅に上昇する場合があります。バレルの温度を下げるために調整するか、バレルの冷却を作動させることが必要になる場合があります。
焦げた、または変色した物質が押出物に現れます。これは、過剰なバレル ヒーター出力または不十分な冷却による蓄積されたせん断熱により、バレル壁近くのポリマーが熱安定性の限界を超えて加熱されていることを示している可能性があります。 LSZH のような熱に敏感な化合物の場合、難燃性フィラーとマトリックス ポリマーの処理範囲が狭いため、このリスクはより高くなります。-
溶けていない粒子と焦げた物質が同時に出現します。この逆説的な状況は、バレルの温度プロファイルが極端な勾配を作成する場合に発生する可能性があります。つまり、壁近くの材料が過熱する一方で、スクリュー チャネルの奥深くにある材料が不十分に溶融したままになります。根本原因は通常、単純なヒーター設定の問題ではなく、スクリューの設計またはバレルのプロファイルの問題です。
生産中はヒーターがフル稼働します。定常状態の動作中にバレル ヒーターがオフにならない場合は、プロセスで十分なせん断熱が発生していない可能性があります。{0}}考えられる原因としては、スクリュー速度の低下、スクリューまたはバレルの磨耗 (せん断の減少)、ドライブのサイズが小さい、または使用しているスクリュー設計に対して異常に粘度が低いポリマーが挙げられます。
バレルの加熱が光ファイバーケーブルのジャケットの品質に与える影響
光ファイバー ケーブルの製造では、外側ジャケットは通常、クロスヘッド ダイを使用してケーブル コア上に熱可塑性化合物(屋外ケーブルの場合は PE、屋内および難燃性用途の場合は LSZH が最も一般的)を押し出すことによって適用されます。{0}}このジャケットの品質は、押出時の溶融温度制御に大きく依存します。
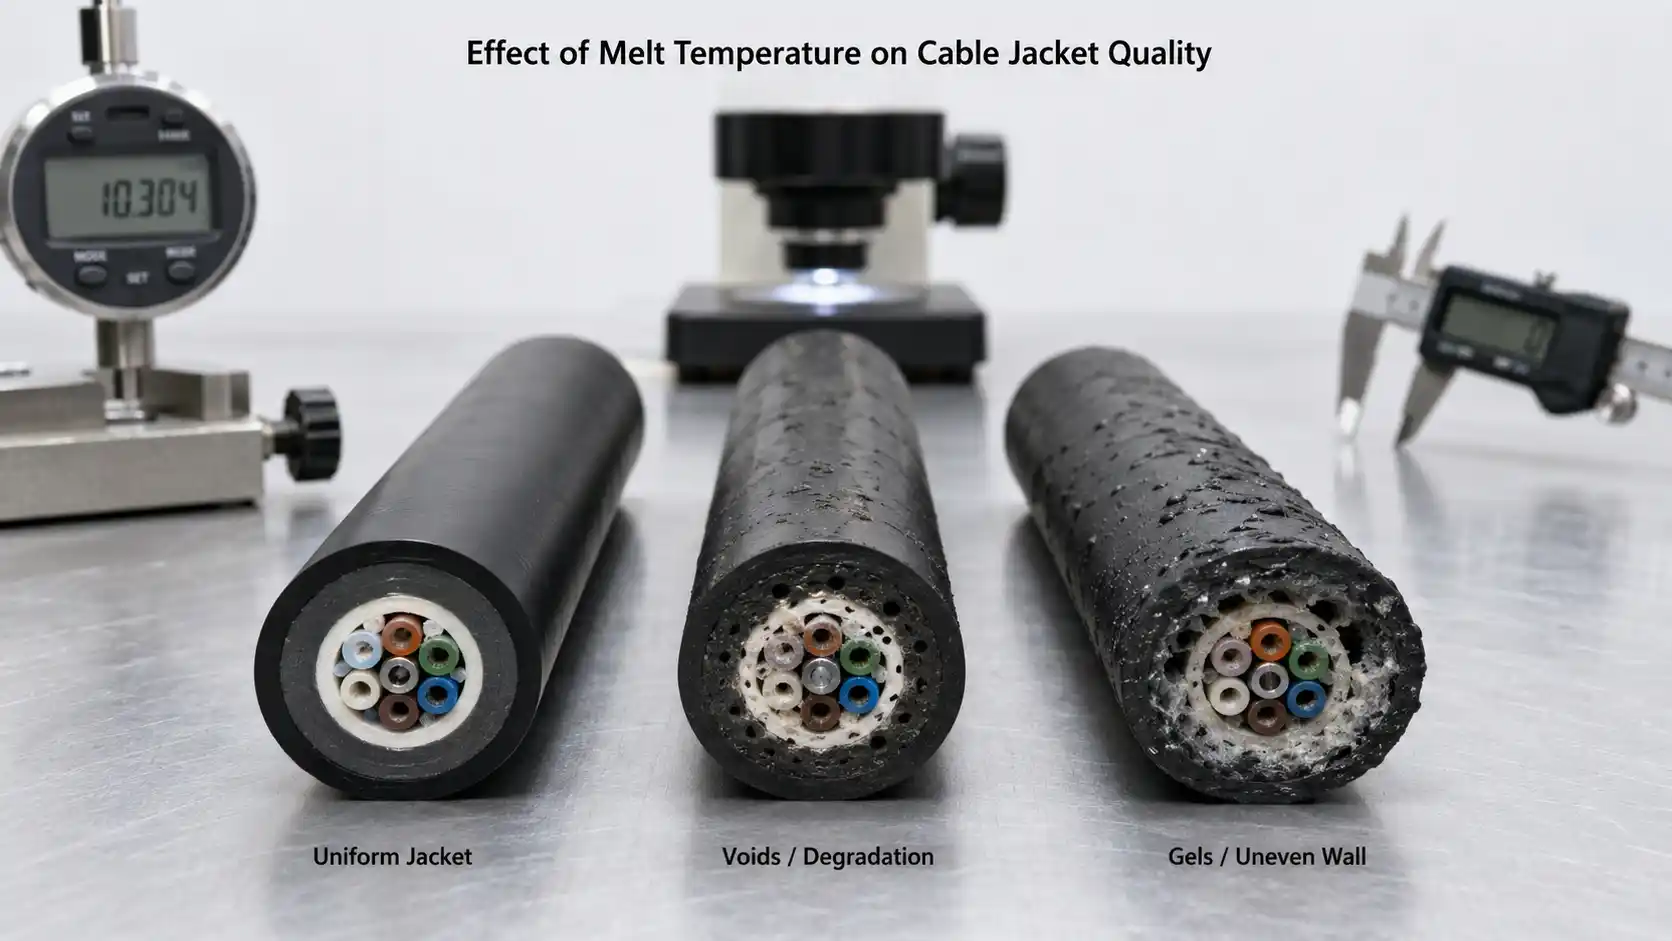
溶融温度が高すぎると、いくつかの欠陥が発生する可能性があります。 -押出後の収縮が増加すると、繊維に応力が生じ、ケーブル構造に組み込まれた過剰繊維長(EFL)が変化する可能性があります。面粗さが大きくなる場合があります。 LSZH コンパウンドの場合、過度の温度により金属水酸化物難燃剤が分解し、湿気が発生してシース壁に空隙や気泡が発生する可能性があります。のためにPEシース過熱により酸化劣化が引き起こされ、屋外ケーブルに必要な長期環境応力亀裂耐性(ESCR)が低下する可能性があります。{0}}
溶融温度が低すぎると、溶融が不完全となり、ジャケット壁にゲルや未溶融の粒子が残る可能性があります。押出物の表面仕上げが悪く、ジャケットと内部のケーブル要素 (止水テープや強度部材など) の間の接着が不十分である可能性があります。-より硬くて粘度の高い溶融物がクロスヘッド内のケーブル コアの周りに均一に分布しないため、ジャケットの壁の厚さが不均一になる可能性があります。-
の押出機の温度がケーブル品質に及ぼす影響単一の設定値を超えて拡張されます。バレル全体の温度プロファイル、スクリューの設計、ライン速度、ポリマーのグレード、クロスヘッド後の冷却配置はすべて相互作用します。 IEC 60794 (光ファイバーケーブルの試験方法) や IEC 60811 (シースの機械的特性、収縮、老化に関する非金属材料の試験) などの規格に従って完成したケーブル ジャケットを試験することで、押出成形プロセスで必要な性能範囲を満たすジャケットが製造されたことが検証されます。-テスト方法の詳細については、光ファイバーケーブルのテストガイド。
ケーブルジャケット押出における溶融温度制御の実践的なチェック
光ファイバー ケーブル ジャケット ラインで作業するエンジニアとオペレーターは、次のアプローチを使用して、バレルの加熱と全体的な熱バランスが適切に設定されているかどうかを評価できます。
バレルゾーンの設定値だけでなく、ダイの実際の溶融温度を監視します。クロスヘッドアダプターの溶融熱電対または赤外線センサーは、バレルゾーンの測定値よりもはるかに正確なポリマーの状態の画像を提供します。バレルゾーンの温度は、バルクポリマーではなくバレル壁を反映します。
定常状態の生産中のヒーターのデューティ サイクルを追跡します。-目標出力の通常の条件下では、ほとんどのバレル ゾーンのヒーター デューティ サイクルは 100% を大幅に下回るはずです。ヒーターが継続的にフルパワーである場合は、スクリューの状態、ドライブの負荷、およびポリマーの適合性を調査してください。
さまざまなスクリュー速度での溶融温度を記録します。新しいジャケット コンパウンドを評価するとき、またはライン速度を変更するときは、複数のスクリュー RPM 値で溶融温度を測定し、せん断加熱応答の特性を評価します。このデータは、材料の処理ウィンドウを超えずに目標出力を達成できるかどうかを予測するのに役立ちます。
ジャケットの表面と断面を定期的に検査してください。-表面の粗さ、変色、気泡、目に見えるゲルはすべて、熱制御の問題を早期に警告します。 -ジャケットを一定の間隔で断面すると、肉厚の均一性と内部空隙の存在が明らかになります。
材質を変更する場合はネジの設計を見直してください。HDPE ケーブル ジャケット用に最適化されたネジは、LSZH には適さない場合があります。粘度、せん断感度、充填剤の充填量、および熱安定性の違いにより、多くの場合、異なる圧縮比、チャネルの深さ、および混合セクションの形状が必要になります。間の関係ケーブル構造設計ジャケット材料の選択により、許容可能な処理ウィンドウがさらに制限されます。
よくある質問
通常の押出中にバレルヒーターはプラスチックを溶かしますか?
単軸スクリュー押出機での定常状態の生産中、ポリマーを溶融および加熱する熱エネルギーの大部分は、バレル ヒーターからではなく、せん断加熱(粘性散逸)から生じます。-バレル ヒーターは冷間始動時や温度プロファイルの微調整に不可欠ですが、スクリューが生産速度で稼働すると主要な熱源ではなくなります。-
バレルの設定値を変更しない場合でも、スクリュー速度を上げるとメルト温度が上昇するのはなぜですか?
スクリュー速度が高くなると、スクリューフライトとバレル壁の間のチャネル内のせん断速度が増加します。これにより、より多くの粘性散逸が発生し、バレル ヒーターの設定とは無関係に溶融温度が上昇します。これを補うには、バレルの設定値を下げるか、冷却を有効にするか、比出力を高めるためにスクリューの設計を調整する必要がある場合があります。
バレル温度とメルト温度の違いは何ですか?
バレル温度はバレル壁の温度であり、バレル鋼に埋め込まれた熱電対によって測定されます。溶融温度は、ポリマーが押出機から出てダイまたはクロスヘッドに入るときの実際の温度です。これら 2 つの値は、特にせん断加熱によって溶融温度がバレル設定値を超える高速スクリュー速度で大きく異なる可能性があります。
バレルの加熱は光ファイバーケーブルのジャケットの品質にどのような影響を与えますか?
溶融温度が高すぎる場合、ジャケットは過度の押出後収縮、表面欠陥、難燃性添加剤の劣化(LSZH の場合)、または環境応力亀裂耐性の低下(PE の場合)を示す可能性があります。{0}}溶融温度が低すぎると、溶融が不完全になり、ゲル、粗い表面テクスチャ、不十分な同心性、および内部ケーブル要素への不十分な結合が生成される可能性があります。 IEC 60794 および IEC 60811 のテスト要件を満たすケーブル ジャケットを製造するには、押出プロセス全体の適切な熱管理が不可欠です。
押出機バレルヒーターの一般的なワット密度はどれくらいですか?
押出機の設計文献で一般的に引用されている値は、バレルの外表面積の約 4.0 ~ 5.5 W/cm2 です。これは、設置された(定格)ヒーター出力を指しており、ポリマーに到達する有効熱流束ではありません。適切な値はバレル径、絶縁材、目標起動時間、周囲条件によって異なります。特定の押出機構成を考慮せずに、これらの数値を普遍的な標準として扱うべきではありません。
押出中にバレル冷却が必要になるのはどのような場合ですか?
目標の溶融温度を維持するために必要以上の熱エネルギーがせん断加熱によって生成される場合、バレル冷却 (エアファンまたはウォーター ジャケット) が必要になります。これは通常、より高いスクリュー速度、より高い粘度のポリマーを使用した場合、または中程度から高出力で動作する高い L/D 比の押出機で発生します。冷却能力は押出機の熱管理システムの不可欠な部分であり、後付けではありません。